石油化工解决方案
原料开采、炼化加工、深加工
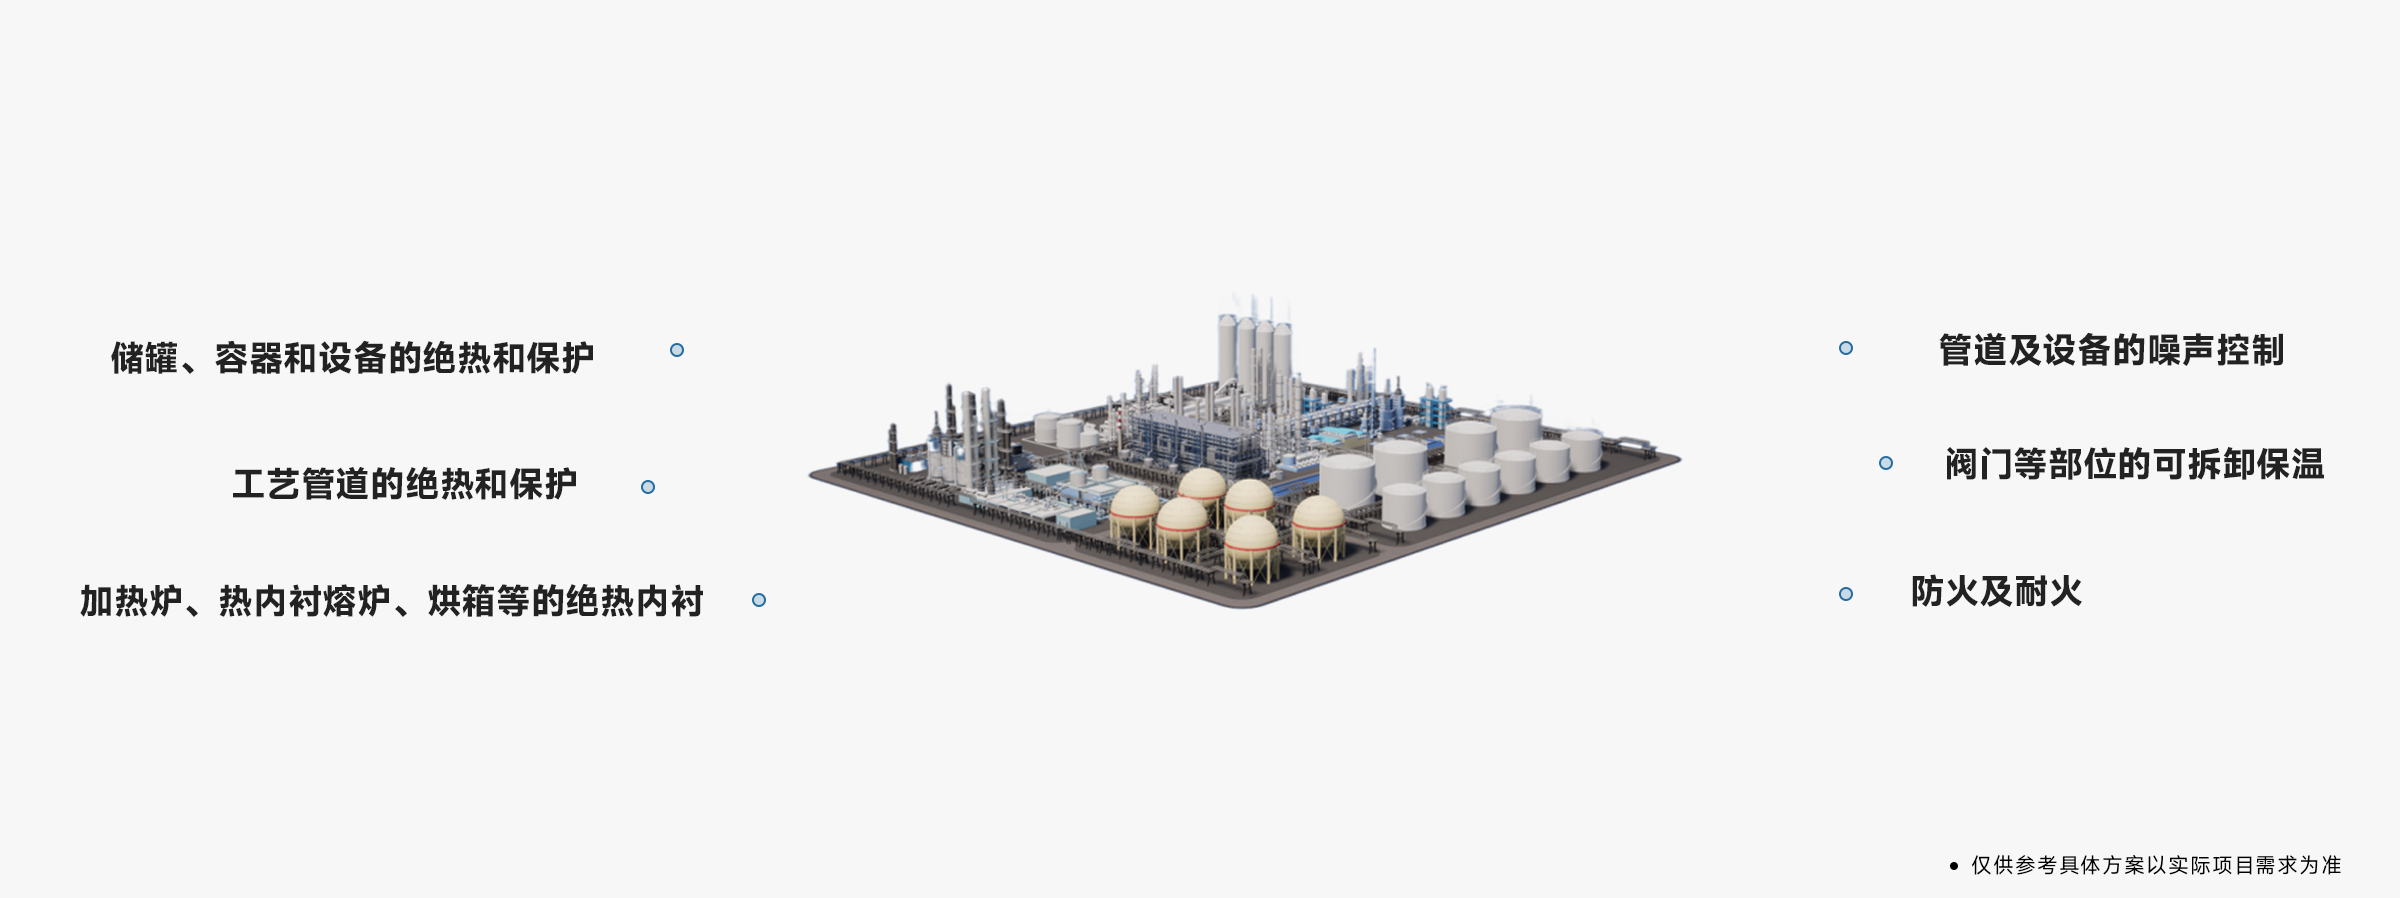
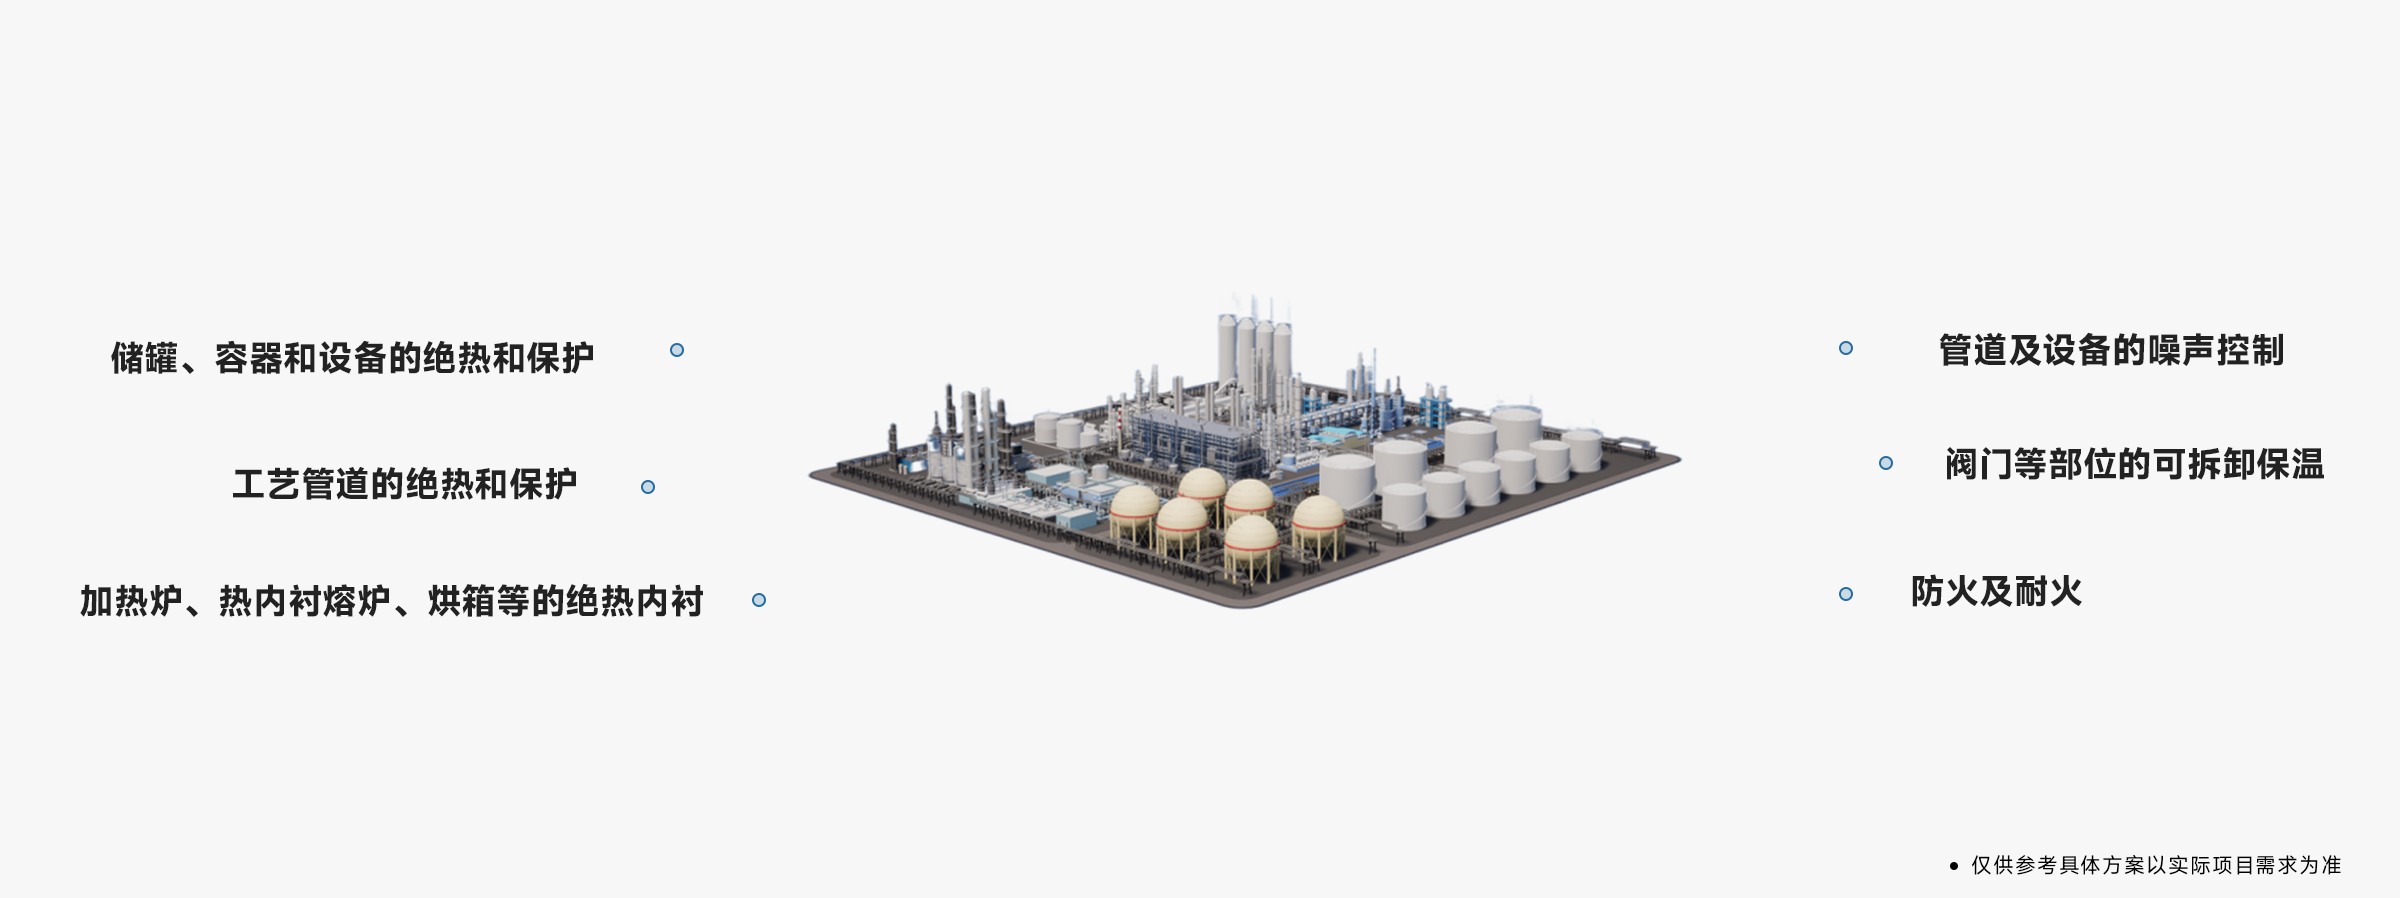
石化行业对设备温控有着极为严苛的要求,高温高压、腐蚀性介质等问题持续挑战着系统的可靠性与效率。我们的产品和系统正是为此类苛刻环境而设计。赢胜应用工程专家与客户及行业伙伴紧密合作,共同开发能够提升工艺效率、降低能耗与碳排放、减少运营成本并延长设备寿命的解决方案。实践证明,我们的方案可平均降低能耗20%-25%,已成为石化领域值得信赖的合作伙伴。同时,我们整合工业降噪服务,全方位保障运营安全与环保合规。
天然气化工解决方案
原料制备、基础化工、深加工
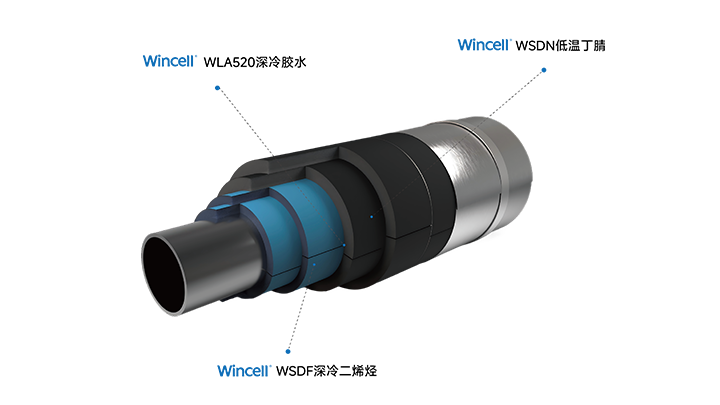
温控管理是天然气行业安全、环保、高效运行的核心保障,直接关联泄漏风险、碳排放与合规性。我们提供的温控系统服务覆盖LNG生产、储运全流程,对管道、储罐等设备进行低温绝热保冷,从容应对-162℃至-269℃的极端低温。主材包括丁腈、二烯烃、保冷气凝胶、可拆卸保冷套、PUR、PIR等,辅以气阻密封胶、深冷胶水等,在实现极致保冷的同时兼顾降噪需求。
煤化工解决方案
原料处理、基础化工、深加工
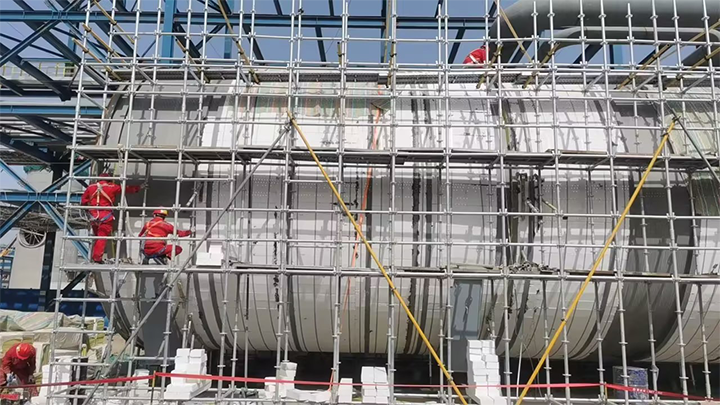
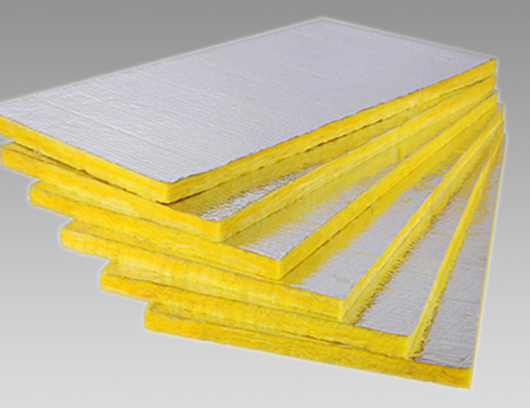
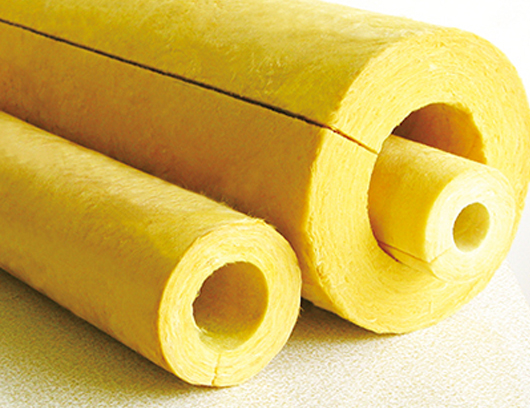
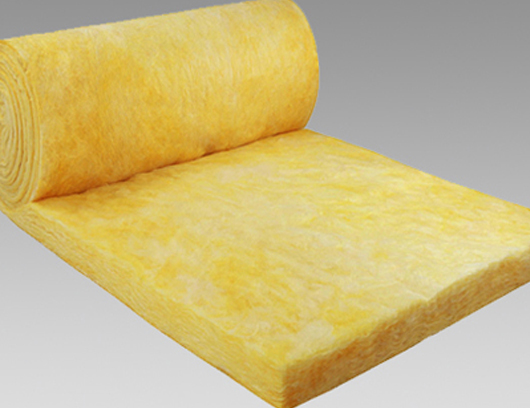
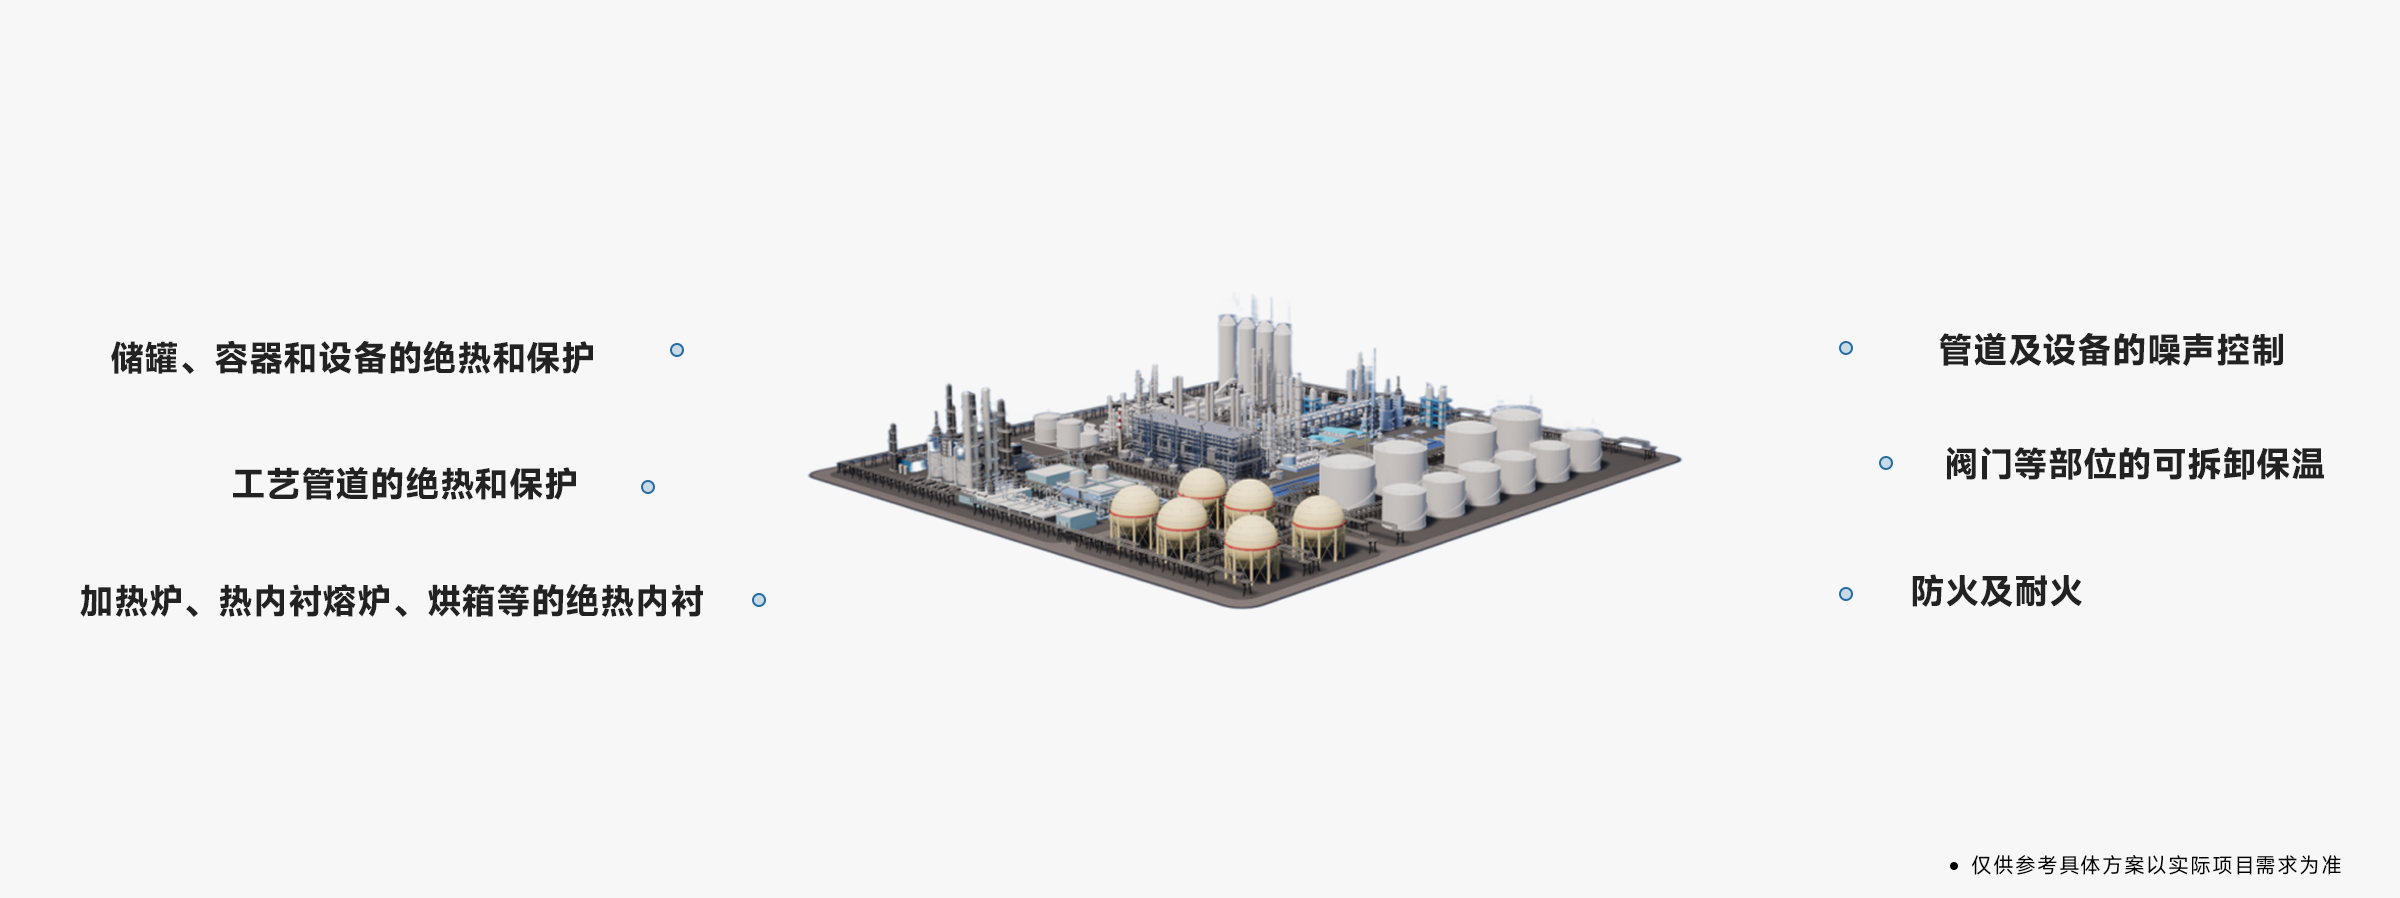
煤化工装置高低温工况悬殊、腐蚀环境严苛,冷热损耗高,能耗与安全压力大。我们提供兼具绝热与降噪功能的全温域产品:气凝胶、硅酸铝、玻璃棉、岩棉、丁腈、二烯烃、可拆卸柔性保温套等,并提供现场勘测、热工核算、方案定制、预制加工、专业施工及监控维保等一站式服务。有效降低冷热损耗,稳定工艺,助力企业节能降碳、安全降本运行。